
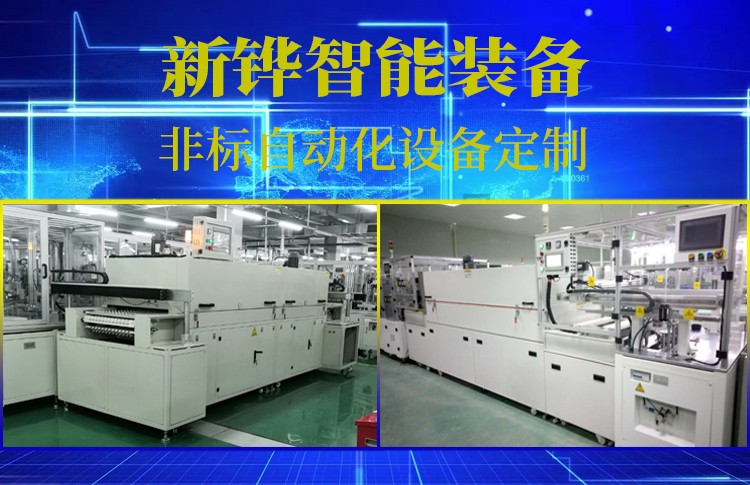
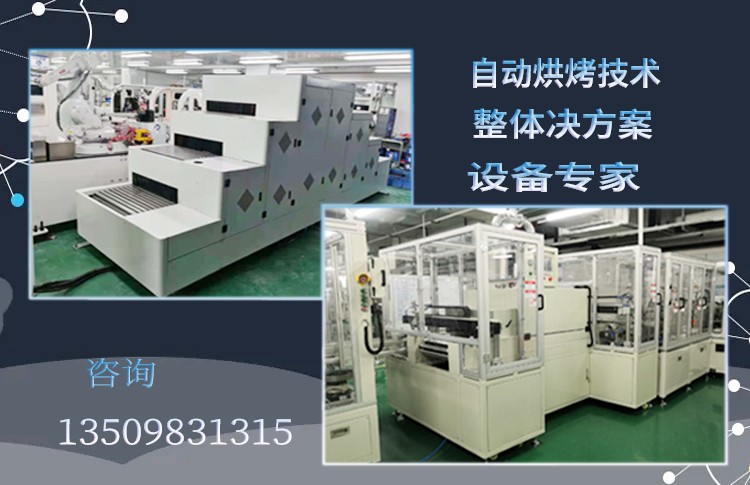
电机定子浸漆是决定电机绝缘可靠性、耐温寿命的核心工序,很多电机厂浸漆不良问题,根源不在浸漆罐,而在浸漆前定子预冷却环节。工件出炉温度管控失衡,直接造成漆膜结膜、渗透不足、挂漆量不稳定,最终带来绝缘缺陷、匝间耐压不合格等批量质量隐患。东莞市新铧机械设备有限公司定子冷却炉,专为电机定子浸漆前恒温冷却设计,精准守住50~70℃工艺窗口,从源头稳定浸漆品质。
一、定子温度如何影响浸漆三大关键指标
1. 温度过高:漆液表面快速结膜,堵死渗透通道
定子经过烘干/热处理后,若未充分冷却,工件温度>70℃时,绝缘漆接触高温铁芯与绕组表面,漆溶剂会瞬间快速挥发。
l 绕组表层漆液先行固化形成封闭结膜;
l 漆膜堵住导线缝隙、槽部微孔;
l 漆液无法渗入绕组深部,仅停留在工件外表面;
l 外观看着挂漆饱满,内部缺漆、空洞,电机运行时易出现局部放电、绝缘击穿。
2. 温度过低:漆液黏度上升,浸润渗透能力下降
定子冷却后温度低于50℃,绝缘漆黏度显著升高,流动性变差:
l 漆液难以渗入导线匝间、槽绝缘缝隙;
l 挂漆量偏低且不均匀,边角位置缺漆;
l 漆膜附着力不足,振动环境下容易起皮脱落;
l 绝缘层厚度达不到设计标准,耐湿热、耐老化性能下降。
3. 50~70℃黄金工艺窗口:平衡渗透与挂漆量
在50~70℃区间内,绝缘漆黏度处于理想范围:
✅ 漆液浸润性良好,可充分渗透至绕组匝间、槽内细微空隙;
✅ 溶剂挥发速率平缓,不会快速结皮封堵通道;
✅ 挂漆量可控稳定,漆膜致密均匀,无内部气孔;
✅ 固化后绝缘层整体性强,提升电机耐压、防潮、抗振能力。
核心逻辑:不是冷却越冷越好,也不是带高温直接浸漆,而是精准稳定落在50~70℃,保证漆液“渗得进去、挂得合适、固化密实”。
二、为什么普通自然冷却不可靠,需要专用定子冷却炉
自然风冷/简易风机冷却存在明显短板:定子铁芯、绕组内外温差大,铁芯外层降温快,绕组内部蓄热难散。工件表面测温达标,内部实际温度超标,浸漆后隐性缺陷很难在质检环节检出,极易造成售后风险。
东莞市新铧机械设备有限公司定子冷却炉,针对电机定子结构特性做风道与温控优化:
1.均匀循环风道:全域强制对流换热,缩小定子铁芯、绕组内外温差,整盘工件温度一致性高;
2.高精度温控系统:实时监测工件温度,闭环控温,稳定维持50~70℃目标区间,避免超温、欠温;
3.适配产线衔接:可对接前道烘干炉、浸漆工位,实现连续化流水线作业,提升产能;
4.适配多规格定子:新能源电机、工业电机定子均可定制工装,满足不同产能、尺寸需求。
三、工艺工程师实操要点
1.测温优先测绕组内部温度,不能只看铁芯表面温度,避免内部蓄热误判;
2.根据绝缘漆型号微调50~70℃窗口:低黏度漆可偏下限,高黏度漆适当靠近上限;
3.冷却时间不可盲目压缩,保证定子内外温度均衡,消除芯部余热;
4.冷却炉需定期校验温度传感器,防止温漂导致工艺窗口偏移。
结语
浸漆品质,前置定成败。定子浸漆前冷却,是控制绝缘漆渗透效果、挂漆量与绝缘层质量的关键前置工序。东莞市新铧机械设备有限公司定子冷却炉,锁定50~70℃稳定工艺窗口,解决高温结膜、低温渗透差等常见工艺痛点,帮助电机制造企业降低绝缘不良率,稳定电机产品可靠性。