
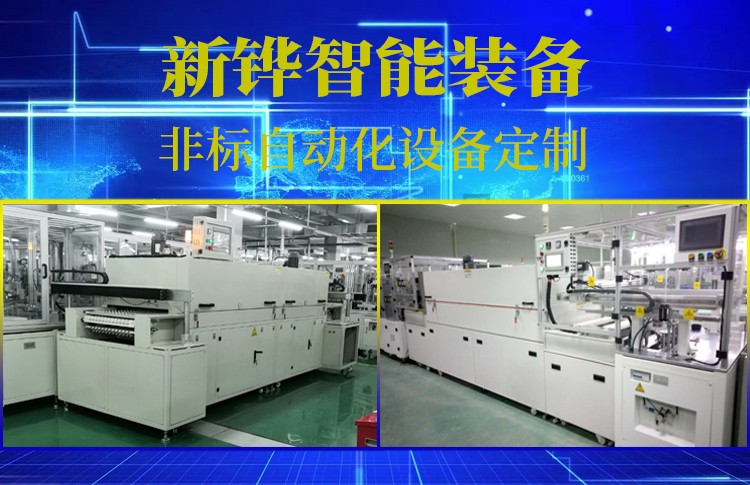
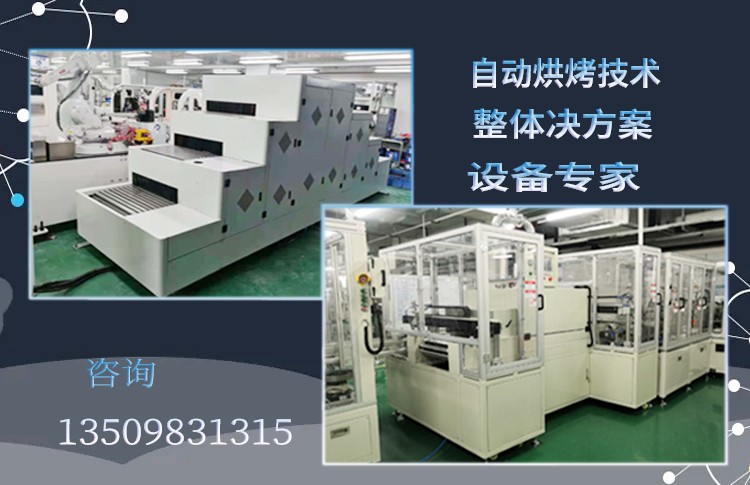
很多工厂在胶水固化生产时,总会遇到各类不良:固化不完全、工件表面固化不均、胶层起泡、后期开裂,反复调整胶水配方、更换原材料,不良率依旧居高不下。大部分人第一时间怀疑胶水品质,却忽略核心根源——隧道炉选型不匹配,才是胶水固化失败的主要诱因。东莞市新铧机械设备有限公司结合多年工业隧道炉落地案例,拆解胶水固化几大典型故障,帮企业理清选型逻辑,避开选型误区。
一、胶水固化常见不良现象及背后选型原因
1. 固化不均,局部发黏、局部过干
现象:同一批次工件,有的位置胶水已经干透,边缘/底部依旧发黏;部分区域胶层发硬发脆。
误区:单纯调高温度、拉长烘烤时间。
选型问题:
1. 隧道炉热风循环结构差,炉内温场温差大,有效恒温区短;
2. 网带线速度不稳定,工件受热时长不一致;
3. 工件堆叠摆放,热风无法穿透,底部胶水受热不足。
选型要点:优先选择多风道热风循环隧道炉,炉腔恒温区充足,温控精度±1~2℃;根据工件尺寸规划网带宽度,预留热风流通空间,避免工件遮挡热风。
2. 胶层起泡、针孔
现象:烘烤后胶水表面出现气泡、细小针孔,影响附着力与外观。
误区:直接提高烘烤温度,想快速固化。
选型问题:
升温曲线不合理,快速高温烘烤会让胶水内部溶剂、水汽来不及缓慢挥发,表层先结皮,内部气体被困,冲破胶层形成气泡。
选型要点:隧道炉需要支持分段温控,设置预热段+固化段;预热段低温缓慢排湿除溶剂,固化段再升温完成固化。东莞市新铧机械设备隧道炉可做多温区独立控温,匹配胶水梯度升温工艺。
3. 胶层开裂、脆裂,附着力差
现象:固化完成冷却后,胶层出现细纹、开裂,轻刮就脱落。
误区:降低烘烤时间,减少受热。
选型问题:
① 隧道炉温区不够,高温段停留时间不足,胶水交联反应不充分;
② 出炉降温过快,工件骤冷,胶层热胀冷缩产生应力开裂;
③ 炉内温度过高,胶水过度老化,胶层变脆。
选型要点:选型时确认设备可匹配合理的受热时长,预留冷却段;根据胶水材料特性,设定固化温度上限,避免超温烘烤。
4. 工件底部胶水固化滞后
现象:工件上表面胶水固化良好,底部接触网带位置胶水不干。
选型问题:单层单向热风,只吹工件上表面,底部无热风循环。
选型要点:选用上下双向热风循环隧道炉,上下同时换热,保证工件正反面受热均匀。
二、胶水隧道炉正确选型核心建议
1.按胶水类型确定温区数量
水性胶、溶剂胶、AB胶、环氧胶,工艺差异巨大。溶剂型胶水,必须选用三段及以上分段温控隧道炉(预热→固化→缓冷);单组份低温胶,可选用双温区隧道炉。不要直接选用单一段恒温炉,无法实现梯度升温。
2.温控精度是硬性指标
胶水固化对温度敏感,推荐温控精度≤±2℃。选型时不要只看设备标称最高温度,重点确认有效恒温区长度,恒温区长度要匹配生产线节拍,保证工件在炉内获得稳定受热时间。
3.网带与炉体结构匹配工件
小件流水线生产选用不锈钢网带;板材、钣金大件可选用链板输送。胶件易粘网带,可选用特氟龙网带;同时确认炉体密封性,减少冷风侵入造成炉内温度波动。
4.预留工艺可调空间
线速度、各区温度独立可调,方便后期更换胶水、更换工件时调整工艺。东莞市新铧机械设备有限公司可根据客户胶水类型、工件材质、产能需求,定制隧道炉方案,配套工艺试机,提前验证固化效果。
三、参数设置基础参考
l 预热段:低温,缓慢挥发溶剂/水汽,防止爆泡;
l 固化段:达到胶水固化所需温度,保证充分交联;
l 冷却段:缓慢降温释放胶层应力,降低开裂风险;
l 线速度:配合恒温区长度,核算工件受热时长,不盲目提速。
四、总结
胶水固化不良,不一定是胶水的问题。很多生产痛点,根源在于前期隧道炉选型一刀切,没有结合胶水特性、工件材质设计升温曲线。选型前,建议带着工件与胶水做工艺测试,确认温场、受热时长、升温方案。东莞市新铧机械设备有限公司专注工业隧道炉研发定制,可提供试样烘烤测试,为您匹配适配胶水固化的隧道炉设备,减少不良率,提升产线稳定性。